


折れたタップの取り方|5つの除去方法と折れる原因を解説
要約
- タップのねじ部は63HRCまで焼き入れされており、同じハイスのドリルでは削れない
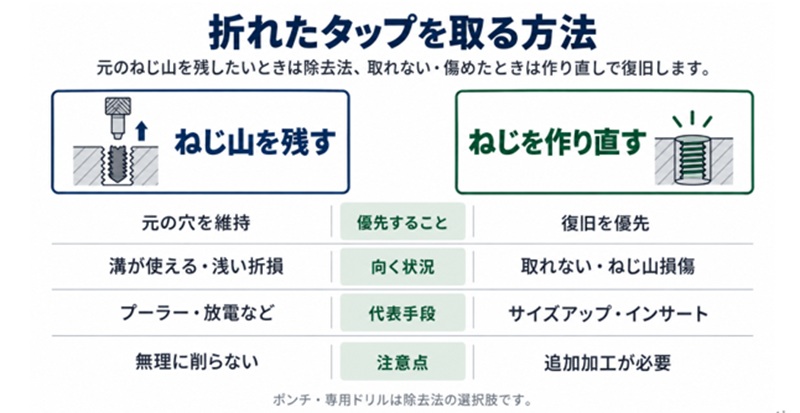
- 折れたタップを取る方法は、専用工具・叩き出し・除去用ドリル・放電加工・ねじの作り直しの5つ
- 選ぶ基準は、被削材が軟らかいかどうかと、ねじ山を残す必要があるかどうかの2つ
- 折れる原因の多くは下穴の深さ・下穴径・切りくずの3つにある
目次
- 折れたタップが取れない理由
- 折れたタップを取る方法
- 取り方を選ぶときの判断材料
- タップが折れる3つの原因
- 折れたタップの取り方は被削材と折れ方で決まる
加工の途中でタップが折れると、次にどの手を打てばいいのかが決められないまま、手が止まります。
折れたタップは硬く、ドリルをあてても刃が立ちません。選び方を間違えると、部品そのものが使えなくなります。
本記事では、折れたタップの取り方を5つ紹介し、それぞれが向いている場面と、次の1本を折らないための原因を解説します。
折れたタップが取れない理由
タップは工具として焼き入れされた材料でできています。折れて穴に残っても、ねじを削り出す側の硬さはそのままです。
削って取ろうとしても刃が入りません。まず、なぜ普通のドリルで歯が立たないのかを押さえます。
1. ねじ部の硬さは63HRCに達する
メートルねじ用ハンドタップには、JIS B 4430という規格があります。ねじ部の材料は、JIS G 4403のSKH51、またはこれと同等以上の性能をもつものと定められています。
SKH51は高速度工具鋼、いわゆるハイスです。硬さの規定は外径ごとに分かれており、外径3mm以下で61HRC、3mmを超え6mm以下で62HRC、6mmを超える場合は63HRCが最小値です。
一般的なドリルも同じハイスでつくられています。同等の硬さのものを削り取ることはできません。
2. 折れ方によって残された手が変わる
同じ「折れた」でも、状況は3つに分かれます。タップの一部が穴から出ているか、面より下で折れているか、溝が破片で埋まっているかです。
穴から出ていればプライヤーで回せる可能性が残り、溝が生きていれば専用工具の爪が入ります。どちらも望めないときに、削るか溶かすかの判断になります。
折れたタップを取る方法
折れたタップをどう取り除くかは、部品をこの先も使えるかどうかに直結する判断です。無理に削れば、ねじ山ごと失いかねません。
取る方法は5つあります。元の穴とねじ山をそのまま残せる方法から順に解説します。
1. タッププーラーで抜く
タッププーラーは、折れ込んだタップの溝に爪を差し込み、左に回して抜き取る工具です。母材を削らないため、元のねじ山を残したまま作業を再開できます。
使い方はこうです。折れた面と溝に残った破片をエアーブローで取り除いたら、爪をタップの溝に合わせて挿入し、スリーブを一番下まで下げてから、タップハンドルで左に回します。
爪が入らないときは、棒状の金属をあてて軽く叩いてみてください。折れた衝撃でずれた中心が戻ることもあります。
回すときに力を一度にかけてはいけません。回す角度を決めたうえで、加える力を1、2、3と段階的に上げていきます。抜ける力加減と、工具側がねじれてしまう力加減は隣り合わせです。
潤滑剤を吹いてしばらく置く、冷却スプレーでタップを縮ませるといった手も合わせて使えます。なお、スパナで回すと力が片側に偏るため、両側にハンドルのあるタップハンドルを使ってください。
2. ポンチとハンマーで叩き出す
穴から出ている部分がある場合や、軟らかい材料に浅く折れ込んだ場合は、ポンチをあてて緩む方向に叩き出す方法を試せます。専用の工具を用意する必要がなく、その場ですぐ試せます。
ただし、タップは工具として焼き入れされているため、狙って砕くことは簡単ではありません。手ごたえがないまま力を加え続けても状況は変わらないので、早い段階で他の方法へ切り替える判断が要ります。
3. 折損タップ除去用ドリルでもみ潰す
折れ込んだタップの芯を砕いて取り除く専用ドリルが市販されています。マシニングセンタに取り付け、切削速度20〜25m/minを目安に、送りは手動で調整しながら使うのがメーカーの案内する使い方です。
タップの形状とサイズに合ったドリル径を選ぶ必要があります。超硬タップや転造タップの除去には使えず、アルミのように軟らかい被削材では母材まで傷めることがあります。
4. 細穴放電加工で溶かす
放電加工は、電気を流したときに発生する熱で金属を溶かす加工です。削るのではなく溶かすため、相手の硬さは関係ありません。細穴放電加工機では、φ0.3mm程度の細い電極も使えます。
折れたタップの除去に用途を絞った放電加工機も市販されており、M2程度の小さなねじにも対応可能です。確実な方法である一方、機械を持っていなければ外注になり、日数と費用がかかります。
5. ねじを作り直す
タップを取り除けないときは、ねじそのものを作り直します。下穴を開け直して1サイズ大きいねじにするか、コイル状のねじインサートを入れて元の呼び径に戻す方法です。
ねじインサートはメーカーごとに商品名が異なり、ヘリサート・スプリュー・リコイルなどと呼ばれています。アルミやマグネシウムのような軟らかい材料では、補修だけでなくねじの締結力を上げる目的でも使われます。
取り方を選ぶときの判断材料
5つのうちどれを選ぶかは、被削材とねじ山という2つの条件で決まります。
1. 被削材が何か
アルミや鋳物のような軟らかい材料では、削って取る方法が母材まで削ってしまいます。軟らかい材料ほど、削らずに抜く方法を先に試すのが安全です。
焼き入れされた鋼のように硬い材料であれば、除去用ドリルを使っても母材への影響は小さく収まります。
2. ねじ山を残す必要があるか
元のねじ山をそのまま使いたいなら、選べるのはタッププーラーか細穴放電加工の2つです。
逆に、1サイズ大きいねじで設計上問題がないなら、下穴を開け直すのが最も早く確実な手になります。
タップが折れる3つの原因
折れたタップを取り除いたあと、同じ穴で二度目を起こさないために、下穴の深さ・下穴径・切りくずの3つを確認します。
1. 下穴が浅く、底に当たっている
止まり穴では、タップの先端が下穴の底に当たる「底突き」が折損に直結します。
下穴深さは、有効ねじ長さだけでは決まりません。食付き部の長さ、突出しセンタがある場合はその長さ、1ピッチ分の余裕、ドリルの先端長さを足して決めます。先端角118度のドリルであれば、先端長さはドリル径の0.3倍が目安です。
2. 下穴径が小さく、負荷がかかりすぎている
下穴径はJIS B 1004で規定されており、ひっかかり率に応じた8つの系列が用意されています。
ひっかかり率とは、ねじの呼び径から下穴径を引いた値を、基準のひっかかりの高さの2倍で割った割合です。この値を上げるほどねじの強度は増しますが、タップが削り取る量も増え、工具にかかる負荷は大きくなります。
必要のない場所まで高い系列を選んでいないか、図面と現物の両方で確認します。
3. 切りくずが排出できていない
タップの刃欠けや折損が起きたとき、まず疑うのは切りくずが良好に排出されていないことです。切りくずが太く長いままだと、タップにかみ込みます。
厄介なのはスパイラルタップで、切りくずの形状が悪いと、タップと加工したねじの間に切りくずが挟まってしまう点です。切削速度が適合していれば切りくずも排出しやすい形状になるため、折れたときは加工条件を見直す価値があります。
折れたタップの取り方は被削材と折れ方で決まる
折れたタップは63HRCまで焼き入れされており、同じハイスのドリルでは削れません。取る方法はタッププーラー・叩き出し・折損タップ除去用ドリル・細穴放電加工・ねじの作り直しの5つです。
選ぶときに見るのは、被削材が軟らかいかどうかと、元のねじ山を残す必要があるかどうかの2点。溝に爪が入る状態であれば、母材を削らずに済むタッププーラーが第一候補になります。
抜いたあとに確認したいのは、下穴の深さ、下穴径、切りくずの3つです。ここを直さないかぎり、次の1本も同じ場所で折れます。
折れ込んだタップを抜く工具は、扱っている会社が多くありません。株式会社ラセックは昭和22年の創業からタップやダイスに関わる工具をつくり続け、いまも三重県松阪市でタッププーラーとエキストラクターを製造しています。折れ方と被削材がわかれば、どの工具を使うかの段階からご相談いただけます。
この記事へのコメントはありません。